PROCESOS FABRILES
Se llama proceso fabril a la serie de cambios y transformaciones a que se somete a la materia prima desde su llegada a la planta de producción hasta convertirse en producto acabado o elaborado.
Todas las plantas o industrias que producen algo a partir de una materia prima sometida a cambios, desarrollan un proceso fabril (de fabrica).
Por ejemplo, una fábrica de automóviles desarrolla un proceso continuo hasta tener un auto acabado. Por ser este una serie de cambios en la materia prima hasta lograr un auto como producto final producido en una fábrica.
Proceso artesanal.
El régimen de producción artesanal es un esquema de manufacturas intensivas en mano de obra, donde la producción de baja escala productiva crea un producto heterogéneo durable, el artesano es una mano de obra altamente capacitada pues hacía íntegramente el producto, por sofisticado que fuera. Aquí la empresa no ha logrado organizar su producción y trabaja al ritmo del trabajador. Las técnicas de producción están diferenciadas según cada trabajador
Proceso fabril
|
Proceso artesanal
|
Se somete a la materia prima a cambios y transformaciones por medio de químicos y materiales industriales.
-Es hecho en fábricas.
-se utilizan químicos que afectan el ecosistema.
-Por lo general es fabricado en poco tiempo y en grandes cantidades.
|
Es un proceso eminentemente manual en el que no se utiliza tecnología sofisticada.
- hecho en un pequeño taller familiar o en una comunidad nativa.-se utilizan materiales naturales, no químicos ni procesos industriales.
-Es cuestión de mucho tiempo y esfuerzo para obtener un solo producto.
|
Sistema maquina-producto:
Incorpora maquinas automáticas de diversas clases q no requieren el control directo de las personas. Estos sistemas son propios de la producción en serie.
Sistema persona-producto:Se caracterizan por el conocimiento completo de las propiedades de los materiales, y el dominio de los conocimientos técnicos necesarios para obtener un producto. En este sistema, las relaciones entre las personas y la transformación que experimenta el material para obtener un producto son directas o muy cercanas. Un ejemplo es la encuadernación manual.
Embutición:
La embutición es un proceso tecnológico de conformado plástico que consiste en la obtención de piezas huecas con forma de recipiente a partir de chapas metálicas. Este proceso permite obtener piezas de formas muy diversas y es una técnica de gran aplicación en todos los campos de la industria.
En la embutición de una pieza se parte de una porción de chapa que descansa sobre la matriz, mientras el pisador la mantiene sobre esta y el punzón ejerce la presión necesaria para conformar la pieza provocando la fluencia del material a través de la cavidad abierta en la matriz. La pieza va a conformarse en función de la forma de la abertura de la matriz y la forma del punzón, mientras que el pisador va a evitar el pandeo del material al tratarse de formas generalmente no desarrollables
Esfuerzos generados durante el proceso:
Mientras el punzón aplica la presión en el fondo del vaso, la lámina entre el fondo y la pared del mismo se estira considerablemente. Durante el embutido de la chapa, la silueta exterior de la misma disminuye en diámetro y la zona cercana a esta silueta tiende a incrementar su espesor como consecuencia de las fuerzas de compresión que se generan durante el proceso en esta zona (tendencia a aparecer arrugas por pandeo, fenómeno que evita el pisador).
Troquelado:
La acción ejercida entre un punzón y una matriz actúa como una fuerza de cizallamiento en el material a procesar una vez que el punzón ha penetrado éste, sufriendo esfuerzos que rápidamente rebasan su límite elástico produciendo la ruptura o desgarramiento en ambas caras en el mismo lapso de tiempo, al penetrar más y más el punzón se produce la separación del material completando el proceso.
Trefilado:
La trefilación es uno de los procesos de conformación de metales más comunes. Éste consiste en cambiar y/o reducir la sección de una barra, traccionándola a través de un dado cónico. La trefilación puede ser usada en diversos materiales para generar variadas formas finales no necesariamente circulares . Este proceso se realiza en frío y es posible trefilar tanto barras huecas como barras rellenas. La trefilación de barras huecas o tubos se puede realizar de cuatro maneras: sin herramientas, con pepa fija, con pepa flotante o bien con mandril.
Tratamientos Térmicos:
Se conoce como tratamientos térmicos al conjunto de operaciones de calentamiento y enfriamiento, bajo condiciones controladas de temperatura, tiempo de permanencia, velocidad presión. etc.
Los metales o las aleaciones en estado sólido. con el fin de mejorar sus propiedades mecánicas, especial mente la dureza, la resistencia y la elasticidad. los materiales a los que se aplica el tratamiento térmico son, básicamente el acero y la fundición formados por hierro y carbono. también se aplican tratamientos térmicos diversos a los cerámicos.
Temple, Revenido, Bonificado, Reconocido y Normalizado.
Calderería:
La calderería es una especialidad profesional de la fabricación mecánica que tiene como función principal la construcción de depósitos aptos para el almacenaje y transporte de sólidos en forma de granos o áridos, líquidos y gas; así como todo tipo de construcción naval y estructuras metálicas. Muchos de estos depósitos reciben el nombre de silos y cisternas. El material más común que se trabaja en calderería es el acero laminado y vigas en diferentes aleaciones, formas y espesores.
Ejemplos significativos de construcción en calderería: la Torre Eiffel, el puente colgante de Vizcaya, la estructura que sustenta el Museo Guggenheim Bilbao, etc. Y en construcción naval: petroleros, gaseros, etc.
En un taller o una industria de calderería es común encontrar la siguiente maquinaria:
- Cizallas para cortar la chapa;
- Prensas de estampar y troquelar chapa;
- Máquinas de rodillos para doblar y conformar la chapa;
- Remachadoras (en desuso, reemplazadas por la soldadura);
- Máquinas de soldar. De corriente continua y alterna, manuales y automáticas;
- Sopletes de corte (acetileno ó propano y oxigeno).
 Conformado frio manual:
Hoy en día, los productos de metal duro son indispensables para el conformado en frío. Aunque sea posible templar el acero, a partir de un determinado límite de carga sus propiedades son, sin embargo, simplemente insuficientes. Las herramientas de metal duro de CERATIZIT convencen por una vida útil más larga y una mayor precisión dimensional.
La unidad de negocios “Aplicaciones industriales” (Desgaste) del grupo CERATIZIT desarrolla, produce y suministra diferentes herramientas de metal duro para el conformado en frío: herramientas para el trabajo en frío de alto rendimiento para la fabricación de clavos, remaches y tornillos, matrices, piezas estampadas en bruto, punzones e hileras de estirar. En la planta de producción de CERATIZIT en Hitzacker (Alemania) se producen las piezas en bruto que el cliente transforma a continuación en herramientas acabadas en su propio taller de construcción de herramientas, mientras que en la sede de Alserio (Italia) se fabrican herramientas listas para el uso. De esta manera los clientes de CERATIZIT pueden pedir tanto piezas en bruto como herramientas de un solo proveedor.
El conformado en frío es empleado a nivel mundial para fabricar los productos más diversos. Clavos, tornillos, bulones, tubos de cobre, botellas de aluminio, cordón metálico para neumáticos etc. También la mayoría de los objetos metálicos de uso doméstico se producen mediante este método: mangos, bisagras, elementos de unión, listones y utensilios de cocina.
El concepto del conformado en frío comprende todos los métodos de fabricación que permiten deformar plásticamente (a temperatura ambiente y ejerciendo una presión elevada) metales o aleaciones de metales tales como cobre, aluminio o latón, pero sin modificar el volumen, el peso o las propiedades esenciales del material. Durante el conformado en frío la materia prima recibe su nueva forma mediante un proceso que consta de diferentes etapas de deformación. De tal manera se evita que se exceda la capacidad de deformación del material y por lo tanto su rotura.
 Estampación:
La estampación es una forja, en frío o en caliente, que se realiza a una lámina de metal, para obtener piezas de la carrocería de los automóviles, por ejemplo, o monedas en el proceso de acuñación.
 Extrusión:
Ésta es otra forma de obtener perfiles, sobre todo para materiales de bajo punto de fusión. Entre esos materiales el más ampliamente extrusionado es el aluminio para obtener, por ejemplo, las distintas piezas que formarán las conocidas ventanas.
Para ello se hace pasar el material casi fundido a través de un
dado o matriz, que es una placa con orificios, y las barras obtenidas tendrán el perfil de ese orificio:
 Forjado:
Aunque es el oro el primer metal que el hombre descubre y llega a trabajar, la historia nos confirma que el hierro tiene desde hace miles de años una gran importancia para el ser humano.
En la Edad Media era cada vez mayor la demanda de aplicaciones de hierro (sobre todo armas y armaduras debido al continuo guerrear) tanto fue así, que empezaron a surgir especialistas que conseguían mayor precisión y calidad. Algunos en la construcción de armas, otros en rejas, soportes y elementos de apoyo a la construcción, herraje de animales, carruajes, etc.
La forja, al igual que la laminación y la extrusión, es un proceso de conformado por deformación plástica que puede realizarse en caliente o en frío y en el que la deformación del material se produce por la aplicación de fuerzas de compresión.
Este proceso de fabricación se utiliza para dar una forma y unas propiedades determinadas a los metales y aleaciones a los que se aplica mediante grandes presiones. La deformación se puede realizar de dos formas diferentes: por presión, de forma continua utilizando prensas, o por impacto, de modo intermitente utilizando martillos pilones.
Existen dos clases de forja, en matriz abierta y en matriz cerrada.
- En la forja en matriz abierta,
El metal no está completamente contenido en el dado, el forjado con martinete es un ejemplo característico de este método. La pieza es formada debido a rápidos y sucesivos golpes del martillo. Utilizada en la producción de piezas pesadas con tolerancias grandes y en lotes pequeños y medianos.

Se utiliza mucho para alta producción. En el proceso, el metal es formado prensándose entre un par de dados. El dado superior se fija generalmente al ariete de una prensa de forja o a un martillo, mientras que el inferior queda sujeto al yunque. Juntos constituyen la matriz cerrada. El método permite obtener piezas de gran complejidad y exactitud, así como un buen acabado. Utilizada en la producción de piezas de peso reducido, de precisión y en lotes de 1000 a 10000 unidades.
Fundición:
Se denomina fundición al proceso de fabricación de piezas, comúnmente metálicas pero también de plástico, consistente en fundir un material e introducirlo en una cavidad, llamada molde, donde se solidifica.
El proceso más común es la fundición en arena, por ser ésta un material refractario muy abundante en la naturaleza y que, mezclada con arcilla, adquiere cohesión y moldeabilidad sin perder la permeabilidad que posibilita evacuar los gases del molde al tiempo que se vierte el metal fundido.
La fundición en arena consiste en colar un metal fundido, típicamente aleaciones de hierro, acero, bronce, latón y otros, en un molde de arena, dejarlo solidificar y posteriormente romper el molde para extraer la pieza fundida.
Para la fundición con metales como el hierro o el plomo, que son significativamente más pesados que el molde de arena, la caja de moldeo es a menudo cubierta con una chapa gruesa para prevenir un problema conocido como “flotación del molde“, que ocurre cuando la presión del metal empuja la arena por encima de la cavidad del molde, causando que el proceso no se lleve a cabo de forma satisfactoria.
 Inyección:
El moldeo por inyección de polvos es una tecnología pulvimetalúrgica avanzada de conformado de materiales que combina las ventajas del moldeo por inyección de plásticos y la tecnología de polvos. Su finalidad es la producción de componentes metálicos o cerámicos, partiendo de polvos y empleando un sistema ligante como medio de transporte para el conformado de las piezas, utilizando un proceso de sinterización.
Esta técnica tiene su origen en los años veinte, pero no fue hasta 1979 cuando apareció la primera aplicación industrial. Se trata de la empresa Parmatech, en California (Estados Unidos). A partir de esta fecha, empezó a conocerse debido a su aplicación en la fabricación de piezas para aviones y cohetes. Durante la década de los noventa, se fue consolidando como una alternativa idonea para la fabricación de componentes de altas prestaciones y tuvo su momento de auge en Europa, tanto en el ámbito industrial como científico que le han convertido en una tecnología de procesado sumamente interesante para la fabricación de piezas de diferentes sectores.
Laminado:
El laminado es un proceso de deformación en el que se reduce el espesor del material mediante la compresión que ejercen dos rodillos sobre la pieza.
Se realiza en caliente para facilitar las grandes deformaciones que se producen. Además, los productos laminados en caliente tienen las mismas propiedades en todas direcciones y carecen de tensiones residuales.
Los principales inconvenientes que presenta son que el producto no puede mantenerse dentro de tolerancias adecuadas por las contracciones térmicas, y que la superficie de la pieza queda cubierta por una capa de óxido característica.

Dado que el grosor disminuye al pasar por los rodillos, la velocidad del metal tras éstos es superior a la velocidad de entrada, lo que debe ser tenido en cuenta para aplicar procesos posteriores.
Con este método se obtienen chapas de distintos grosores de acero, o aluminio (el papel de aluminio, por ejemplo), pero también se pueden utilizar rodillos con diversas formas para obtener raíles de ferrocarril, vigas, etc., barras de forma y grosor constante que se denominan perfiles. Es frecuente que éste sea el último proceso de una colada continua:
Mecanizado con arranque de viruta:
El material es arrancado o cortado con una herramienta dando lugar a un desperdicio o viruta. La herramienta consta, generalmente, de uno o varios filos o
cuchillas que separan la viruta de la pieza en cada pasada. En el mecanizado por arranque de viruta se dan procesos de desbaste (eliminación de mucho material con poca precisión; proceso intermedio) y de acabado (eliminación de poco material con mucha precisión; proceso final cuyo objetivo es el de dar el acabado superficial que se requiera a las distintas superficies de la pieza). Sin embargo, tiene una limitación física: no se puede eliminar todo el material que se quiera porque llega un momento en que el esfuerzo para apretar la herramienta contra la pieza es tan liviano que la herramienta no penetra y no se llega a extraer viruta.
Movimientos de corte:
En el proceso de mecanizado por arranque de material intervienen dos movimientos:
- Movimiento principal: es el responsable de la eliminación del material.
- Movimiento de avance: es el responsable del arranque continuo del material, marcando la trayectoria que debe seguir la herramienta en tal fin.
Cada uno de estos dos movimientos lo puede tener la pieza o la herramienta según el tipo de mecanizado.
Mecanizado manual
Es el realizado por una persona con herramientas exclusivamente manuales: sierra, lima, cincel, buril; en estos casos el operario maquina la pieza utilizando alguna de estas herramientas, empleando para ello su destreza y fuerza.
Sinterizado:
La preparación de la carga a sinterizar consiste en efectuar la dosificación adecuada de los diferentes constituyentes del sinter como son: mineral de hierro, combustible sólido, fundentes y subproductos de recirculación de las propias plantas siderúrgicas (escorias, polvo y lodos), estos materiales pasan a las pilas de homogeneizado para disminuir su variación y de ahí a la planta para su humectación y nodulizado, hasta obtener una mezcla de micronódulos permeables, que permita el flujo de aire a través del lecho durante el sinterizado.
Preparada la mezcla micronodulizada con la humedad definida , se deposita en una gruesa capa ó “cama” de un espesor que varía de 30 a 60 cm sobre la parrilla o cadena de sinterización, donde realiza por la parte superior el encendido del combustible sólido contenido en la mezcla mediante una campana de encendido provisto de quemadores a gas.
La combustión se propaga de la parte superior a las capas de la parte inferior , por la aspiración (succión) de aire realizado mediante un abanico que origina una depreción por debajo de la capa(siguiendo el principio de fumar un cigarro). Cuando la combustión del coque alcanza la parte inferior de la parrilla la operación se considera finalizada.
Durante el proceso de sinterizado la capa principal presenta varias zonas de diferente textura y aspecto que son:
Zona de sinter frío.
Zona de sinter caliente.
Zona de combustión o frente de flama.
Zona de precalentamiento o descarbonatación.
Zona fría o húmeda.


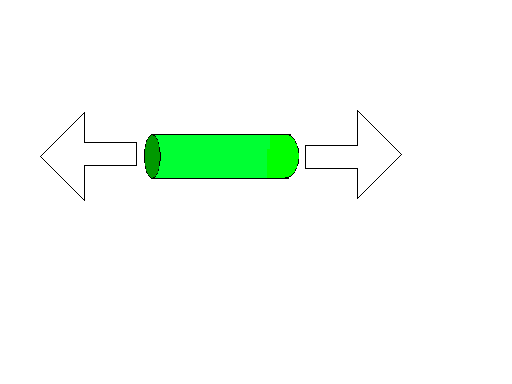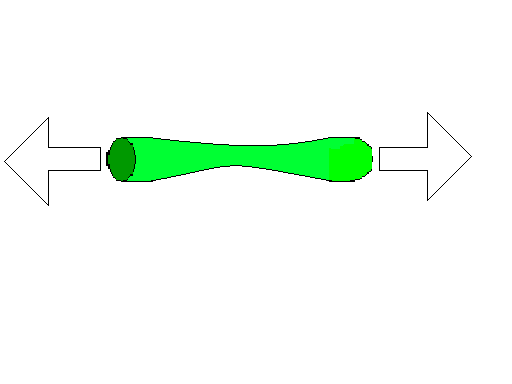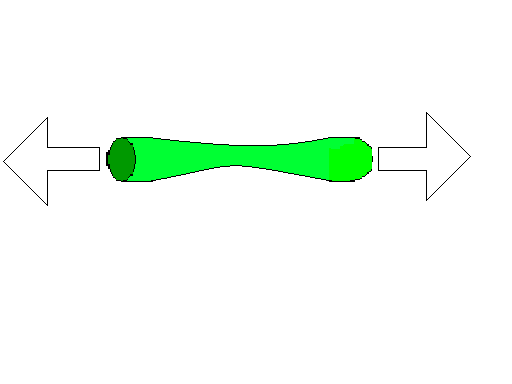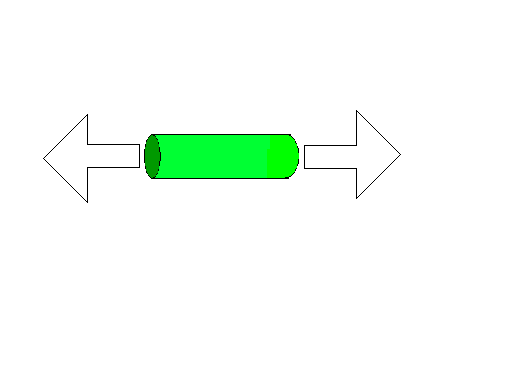

 Las fuerzas que actúan sobre una barra y tienden a hacer que se doble, se denominan fuerzas de flexión. Es una combinación de compresión y tracción. Mientras que las fibras superiores de la pieza sometida a flexión se acortan, las inferiores se alargan. Al saltar en la tabla del trampolín de una piscina, la tabla se flexiona. Las vigas de acero están diseñadas principalmente para trabajar de flexión.


