martes, 18 de abril de 2017

Valorizacion de daños Volkswagen

Volkswagen Transporter

Vamos a realizar el proyecto de restauración de unas puertas de una Vw transporter bus

Inspección visual de los daños

Oxidación de la puerta

Puerta sin oxido y con protección.

Tenazas, las utilizaremos mas adelante para quitar la chapa.
Oxido acumulación de agua

Hacer dos moldes de madera, hacer el interior primero después el exterior.

Porton dañado, Sustitución parcial.

Par galvánico
Hidroscopico puede absorber agua la masilla dilata por las condiciones del tiempo se corroe por las clemencias del tiempo.
Las carrocerías después empezaron a galvanizarse para evitar la corrosión y protegerlas.


Sellado puerta

Unión de chapas, corte para evitar tensiones.

Sustitución parcial de la puerta
Marcar los daños para después sustituir o arreglar


Fallo porque cuando se hizo la reparación se tapo el desague de la puerta y se acumulaba el agua y aproducido la corrosión


Sustitución parte dañada

Una vez visualizados y localizados los daños nos dispondremos a reparar y  sustituir la partes dañas de la puertas, el trabajo lo repartiremos y distribuiremos en la siguiente clase.

miércoles, 5 de abril de 2017

Recepcion coche con golpe


Recepción de un coche con un golpe:

Cuando llega un coche al taller de carrocería lo primero que se tiene que hacer es una valorización del golpe.

1ºRealizaremos una inspección visual, por eso lo primero que debemos hacer es lavar el vehículo y a poder ser que tenga el brillo, por que los colores mates, son mas difíciles de detectar un golpe.
Pondremos el coche debajo de una luz natural si no fluorescente donde visualizaremos el defecto estructural de la carrocería, si no se percibe bien podemos pasar una lija de 1000, donde visualizaremos mejor el golpe

2º Otra comprobación que debemos realizar será inspección con el tacto, la mano izquierda es mas tectorial, al principio nos costara detectar el daño pero con el tiempo se coge practica.


Marcar las piezas dañadas del coche con un rotulador o una tiza del color opuesto al coche por ejemplo un coche de color negro utilizaremos blanco y así al revés.
Se irán marcando todas las abolladuras, arañazos  y descolchados que vallemos encontrando con un circulo o una X.
 Una vez a ver comprobado el golpe valoraremos el tipo de daño que es leve, grave o nulo.
Daño leve:
 Pintado de paneles con daños leves, como pueden ser ligeros golpes o abolladuras, pequeñas picaduras por corrosión, rayas o arañazos profundos, lijaduras, etc. Las piezas incluidas en este nivel han de cumplir el siguiente requisito:

Que la relación, en cuanto a superficie deformada, no sobrepase el umbral del 8% con respecto a la superficie a pintar.
Daño medio:
Daños formados por uno o más golpes, cuya superficie total deformada o dañada respecto de la superficie a pintar sea mayor del 8% establecido para daños leves y en ningún caso superior al 25%.

Daño Grave:

Daños formados por uno o más golpes, cuya superficie total dañada o deformada sea superior al 25% de la superficie a pintar.

Pintado de piezas o elementos nuevos sustituidos parcialmente o por secciones de ahorro.
En los niveles de reparación, cuando se habla de superficie a pintar, es importante recordar que se refiere siempre a una zona que recibe pintura de acabado y que ésta no tiene por qué ser el panel completo, debido a que, en numerosas ocasiones, los paneles se pintan parcialmente por la existencia de molduras y pliegues que lo posibilitan.


-Dependiendo del daño lo repararemos o no, si el daño es leve y el golpe asido en la puerta procederemos al desmontaje interior de la puerta quitaremos primero
la maneta  y a continuación el paño.
A si podremos acceder al golpes desde el interior.


Extraeremos los tornillo del tirador de la puerta y también extraeremos la maneta de subir la ventanilla, una vez quitado todos los tornillos procedemos a soltar la grapas y extraer el panel.

Donde podremos acceder fácilmente a la puerta para quitar el golpe.


viernes, 24 de marzo de 2017

Practicas de soldadura

Soldadura MIG/MAG

Soldadura en ángulo: Unión en triangulo que une dos superficies
Soldadura a tope: Soldadura que une dos chapas por su extremos canto con canto.
Soldadura solape: Soldadura se realiza a lo largo de dos juntas solapadas.


Chapas de 0.8mm

Marcando la distancia entre agujeros para después soldarlo 3cm.


Cortando los agujeros manual


Doblando la chapa neumáticamente también se pueden hacer los agujeros.


Preparada la pieza a soldar la fijaremos.

Proceso de soldeo con la Mig/Mag.

Unión por puntos de las chapas.


Soldadura en angulo


martes, 21 de marzo de 2017

Herramientas de Carroceria

Herramientas de carrocería:

Hoy en día los coches tienden a reducir su peso en los materiales de la carrocería por toda la tecnología que llevan los coches, por eso hay que hacer herramientas especiales para poder trabajar los materiales lo mas cuidado posible.

El espesor de acero suele ser entre 0.6-0.8mm con esto los fabricantes consiguen ahorrar costes, peso y consumos.

HERRAMIENTAS :

Activas: martillo, mazo, maza, lima de carrocero
Pasivas: (De percusión) Tas, tranchas, Palancas y cucharas, aunque pueden ser activas en algún momento.
Martillos: Herramienta de percusión utilizada para golpear directa o indirectamente en una pieza causando la deformación o desplazamiento del material. Tienen infinidad de usos y utilizaciones, los hay de distintas formas y materiales.


  • Carpintero/peña: Se utilizan para dar forma o reparar una pieza.


  • Carrocero: peña/abombado , planos  sirven para recoger el material.

  • Mazo: Sirve para golpear son de tamaño mayor que un martillo. Suelen ser de madera y nailon

  • Maza: Mas pesado que el mazo también sirve para golpear su utilización se basa en la construcción

  • TAS: Es una herramienta de metal que sirve de soporte para dar forma a una pieza.


  • Lima de carrocero: Para marcar o dar forma..


  • Tijeras cortar material:  verde; derecha, azul: recto, roja; izquierda


  • Slaper o lengua: Es una herramienta de madera con una lengua de cuero que sirve para trabajar el metal y darle forma.


  • Garlopa: Lima ultrabasta, regulable, sirve para desbastar el material.
  • Tranchas: Marcar nervio.


  • Cortafríos: Sirven para cortar material la punta tiene que estar a 30º uno es para cortes rectos el otro sirve para cortes laterales.


  • Granetes: Sirven para marcar una chapa para después pasar una broca.


  • Espátulas: Sirve para quitar siliconas y anti gravillas.


  • Quitagrapas: Su utilización se basa en hacer mas fácil el desmontaje de las grapas.


  • Cuñas: Se pueden utilizar como calce para sujetar cristales en la ventas del coche.


ABRASIVOS:

  • Clean and strep: Es un disco que sirve para quitar la pintura del metal y dejar el metal desnudo.


  • Disco fibra nailon: Su proceso se basa también en quitar la pintura.


  • Milhojas: Sirve para desbastar y quitar material.


  • Fresas: Conicas, cilíndricas, esféricas.


lunes, 20 de febrero de 2017

Soldadura Mig/Mag

Soldadura MIG/MAG

Es un proceso  de soldadura por arco bajo gas protector con electrodo consumible. El arco se produce mediante un electrodo formado por un hilo continuo y las piezas a unir, quedando este protegido de las atmosfera por un gas Inerte.

Soldadura Mig: Trabaja con un gas Inerte Argon o helio (Metales no ferrosos).
Soldadura Mag: Trabaja con un gas Activo CO2, O2 (Metales ferrosos).

Ventajas:

  • Se puede soldar en todas las posiciones.
  • Buena apariencia o acabado (pocos salpicados).
  • Poca formación de gases contaminantes y tóxicos.
  • Soldadura de espesores desde 0,7 a 6 mm sin preparación de bordes.
  • Proceso semiautomático o automático (menos dependiente de la habilidad de operador).
  • Alta productividad o alta tasa de metal adicionado.
  • Las principales bondades de este proceso son la alta productividad y excelente calidad; en otras palabras, se puede depositar grandes cantidades de metal (tres veces más que con el proceso de electrodo revestido) con una buena calidad.

  • Elementos:

     
    Interior maquina Mig/Mag donde se encuentra ubicado la bobina de hilo, y el devanado(motor eléctrico donde regularemos el hilo)
    Los diámetros más usuales en este tipo de soldadura son 0,8; 1,0; 1,2; 1,6 y en algunos casos 2,4 mm. La elección de uno de estos diámetros a la hora de trabajar es muy importante ya que para grandes diámetros se utilizan grandes intensidades y se producen grandes penetraciones, pudiendo producirse perforaciones en la piezas. Por el otro lado para diámetros pequeños se aplican bajas intensidades y se consiguen bajas penetraciones, pudiendo ocurrir que la penetración en la pieza sea demasiado pequeña.
    El formato estándar del hilo son bobinas de diferentes tamaños. Los hilos suelen ir recubiertos de cobre para que la conductividad del hilo con el tubo de contacto sea buena, además de disminuir los rozamientos y para que no aparezcan oxidaciones.


    Boquilla de la antorcha, Sirga el tubo rojo de plástico donde va el hilo.


    Maquina de soldar Mig/Mag Manomig 196 de 180A a 15% de rendimiento donde podemos observar los ruletas con la cual se regula la maquina( Intensidad, voltaje y velocidad hilo).
    También podemos observar las pinza de masa(negativa) y la pinza de la antorcha (positiva) y el manorreductor.

    Un Manorreductor o válvula reductora de presión es un dispositivo que permite reducir la presión de un fluido en una red. el más sencillo consiste en un estrangulamiento en el conducto que produce una pérdida de carga o presión (ej. válvula medio cerrada) para reducir la presión pero la presión final variará mucho según la presión de entrada y el caudal.

    Transferencia por cortocircuito

    En este tipo de transferencia, la más utilizada por la aplicación MAG, el material aportado se funde en gotitas entre 50 y 200 veces por segundo cuando la punta del electrodo toca el metal fundido de soldadura y hace cortocircuito. Se usan corrientes y tensiones bajas, los gases son ricos en dióxido de carbono y los electrodos son de alambre de diámetro pequeño. Debido a sus características de bajo aporte de calor, el método produce pequeñas zonas de soldadura fundida de enfriamiento rápido, que lo hacen ideal para soldar en todas las posiciones. La transferencia de cortocircuito es también especialmente adaptable a la soldadura de láminas metálicas con un mínimo de distorsión y para llenar vacíos o partes más ajustadas con una tendencia menor al sobrecalentamiento de la pieza que se está soldando.
    Con este tipo de transferencia se sueldan piezas de espesores pequeños ya que la corriente aplicada es baja en comparación con otros tipos.

    Transferencia globular

    Se usa frecuentemente en la aplicación MAG y algunas veces en MIG. Cuando se trabaja con esta transferencia, el hilo se funde en gotas gruesas que pueden llegar a todos los huecos. El metal se transfiere en gotas de gran tamaño y ocurre por gravedad cuando el peso de éstas excede la tensión superficial. Se usan gases ricos en dióxido de carbono y argón, y además produce altas corrientes que permiten una mayor penetración de la soldadura y mayores velocidades que las que se alcanzan con las transferencias por cortocircuito y spray. También, se producen bastantes salpicaduras y por ello no es recomendable soldar sobrecabeza (tubular), siendo conveniente ejecutarse en posición horizontal. Las piezas más pesadas se suelen unir por medio de este método.
    Este tipo de transferencia no se usa en ningún trabajo, pero se puede ver en operaciones de puesta a punto de máquinas.

    Transferencia por pulverización axial

    Es el método clásico utilizado en la aplicación MIG. El metal de aporte es transportado a alta velocidad en partículas muy finas a través del arco, entre 500 y 2000 veces por segundo. La fuerza electromagnética es alta, lo que permite atomizar las gotas desde la punta del electrodo en forma lineal hacia el área de soldadura. Se puede soldar a altas temperaturas. Adicionalmente es preciso usar corriente continua y electrodo positivo para garantizar que las gotas se formen y se suelten a razón de centenares por segundo. El gas de protección es argón o una mezcla rica en argón.
    Este tipo se recomienda para soldaduras en piezas de grandes espesores gracias a su gran penetración en el material.
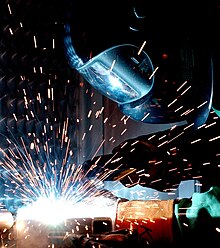

    Trabajador realizando una soldadura MIG/MAG

    Transferencia por arco pulsado

    En esta nos encontramos con dos corrientes, una continua y débil cuyo objetivo es proporcionar al hilo la mínima energía para que se produzca el arco y otra a impulsos producidos a una cierta frecuencia. Cada pulsación hace fundir una gota del mismo diámetro que el hilo desprendiéndola sobre la pieza antes de que el hilo toque a esta. De esta forma se consigue que no se produzcan las proyecciones que se pueden ver en otros tipos.
    Con este tipo se logra una ganancia en penetración gracias a la elevada intensidad que se produce durante la pulsación y al mismo tiempo una reducción del consumo de energía.


    https://www.youtube.com/watch?v=R26vEBhqbOQ